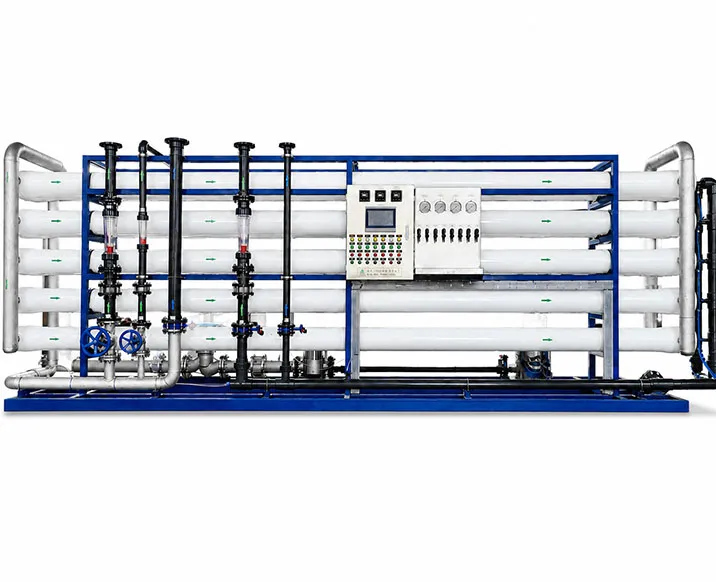
Sistema industrial de agua pura
El Sistema Industrial de Agua Pura de 1000 m³/día es una solución de purificación de agua basada en RO de gran capacidad diseñada para suministro continuo de agua industrial.


Tratamiento de aguas residuales en circuito cerrado para proyectos de reutilización de agua y de descarga líquida cero. Integra pretratamiento, UF, ósmosis inversa antiincrustante, concentración DTRO, evaporación a baja temperatura, cristalización y control automático por PLC.


El Sistema ZLD de Aguas Residuales Industriales de 200 m³/día es una solución modular de tratamiento de aguas residuales en circuito cerrado diseñada para la reducción de aguas residuales industriales, la reutilización de agua y aplicaciones de descarga líquida cero. Combina pretratamiento, tratamiento fisicoquímico, concentración por membranas, concentración DTRO, evaporación a baja temperatura y cristalización en una única ruta de proceso integrada.
Este sistema es adecuado para fábricas que manejan aguas residuales complejas que contienen sólidos suspendidos, aceite, coloides, sales, metales pesados, contaminantes orgánicos o salmuera de alta concentración. El agua reciclada tratada puede reutilizarse en producción, limpieza, agua de reposición de equipos u otros puntos de reutilización confirmados de la fábrica, mientras que las sales concentradas se cristalizan en residuos sólidos para su eliminación conforme a la normativa.
Diseñado para compradores industriales, contratistas de ingeniería, parques industriales y proyectos de mejora ambiental en fábricas, este sistema ZLD de aguas residuales industriales admite funcionamiento continuo las 24 horas con control automático por PLC, monitoreo en línea de la calidad del agua, dosificación automática, limpieza de membranas, evaporación, cristalización, control de descarga, alarma y funciones de protección contra sobrecarga.


| Punto Técnico | Especificación / Configuración Proporcionada | Beneficio para el comprador |
| Capacidad de tratamiento | 200 m³/día / 200 toneladas al día | Adecuado para proyectos medianos y grandes de reducción y reutilización de aguas residuales industriales |
| Rango de Capacidad Personalizado | 5–100 m³/h | Puede configurarse para distintos volúmenes de aguas residuales y distribuciones de fábrica |
| Proceso principal | Pretratamiento + tratamiento fisicoquímico + concentración por membranas + DTRO + cristalización por evaporación a baja temperatura | Admite el tratamiento de aguas residuales en circuito cerrado y el diseño de procesos ZLD |
| Unidades de pretratamiento | Ecualización, sedimentación por coagulación y filtración multimedia | Reduce los sólidos suspendidos, aceites, coloides e impurezas de moléculas grandes |
| Tratamiento por Membrana | Ultrafiltración, OI anti-incrustante, concentración DTRO | Separa el agua reutilizable del concentrado de alta salinidad y reduce el volumen de líquido residual |
| Etapa Final ZLD | Evaporador de baja temperatura + unidad de cristalización | Convierte la salmuera concentrada en agua condensada y residuo sólido de sal |
| Tasa de Reutilización de Agua | ≥95% valor de referencia | Ayuda a reducir el consumo de agua dulce de la fábrica y el volumen de descarga de aguas residuales |
| Materiales Principales | Estructura de acero al carbono anticorrosión galvanizado en caliente, tubería de contacto con aguas residuales 316L | Mejora la resistencia a la corrosión para condiciones de aguas residuales de alta salinidad y ácidas/alcalinas |
Este sistema de tratamiento de aguas residuales de descarga líquida cero utiliza un proceso de circuito cerrado diseñado para la reutilización de aguas residuales industriales y la minimización final de salmuera. Las aguas residuales ingresan primero a la etapa de pretratamiento, donde la ecualización, sedimentación por coagulación y filtración multimedia ayudan a eliminar sólidos suspendidos, aceite, coloides e impurezas de moléculas grandes mientras equilibran la calidad y el flujo del agua.
Después del pretratamiento, las aguas residuales pasan a través de unidades de ultrafiltración y membranas de ósmosis inversa antiincrustantes. Esta etapa separa el agua recuperada reutilizable del concentrado de alta salinidad y elimina sales, metales pesados, contaminantes orgánicos, bacterias y microorganismos según el proceso configurado.
El concentrado de alta salinidad luego ingresa al sistema de concentración DTRO para una mayor reducción de volumen. Finalmente, las aguas residuales concentradas son tratadas por un sistema de cristalización por evaporación a baja temperatura. El agua condensada puede retornarse para su reutilización, mientras que el residuo de sal cristalizada se separa para su disposición externa conforme a las normativas.
El sistema integra tanques de pretratamiento, dispositivos de dosificación, unidades UF, unidades RO antiincrustantes, equipo de concentración DTRO, evaporador de baja temperatura, unidad de cristalización, gabinete de control PLC e instrumentos de monitoreo de calidad de agua en línea.
Puede suministrarse como una unidad integrada de tamaño mediano o un sistema de producción grande tipo dividido. La estructura modular permite configuración basada en proyectos, mantenimiento más sencillo e instalación flexible para fábricas con diferentes fuentes de aguas residuales y condiciones del sitio.

Preguntas y respuestas técnicas y directrices de aplicación
El sistema ZLD de aguas residuales industriales de 200 m³/día utiliza pretratamiento, tratamiento fisicoquímico, ultrafiltración, ósmosis inversa antiincrustante, concentración mediante DTRO, evaporación a baja temperatura y cristalización. Este proceso está diseñado para recuperar agua reutilizable y convertir la salmuera concentrada en residuos de sal sólida para su eliminación conforme a la normativa.
Puede configurarse para tratar aguas residuales de galvanoplastia, aguas residuales con alta salinidad, aguas residuales de baterías de litio y de instalaciones fotovoltaicas, aguas residuales químicas y farmacéuticas, aguas residuales de impresión y teñido, aguas residuales de minería y metalurgia, agua de purga de calderas y aguas residuales mixtas de parques industriales. El diseño final depende de los datos de análisis de las aguas residuales.
El sistema de concentración DTRO concentra aún más las aguas residuales con alta salinidad después del tratamiento mediante UF y RO. Ayuda a reducir el volumen de concentrado que entra en el evaporador, mejorando la eficiencia de la etapa final de evaporación y cristalización.
Sí. La tasa de reutilización de agua proporcionada es ≥95%, y el agua recuperada tratada puede reutilizarse para la producción, la limpieza, el agua de reposición de los equipos u otras aplicaciones adecuadas en la fábrica, una vez confirmada la calidad objetivo del agua.
Los compradores deben proporcionar el volumen de aguas residuales, la DQO, los TDS, la salinidad, la dureza, el contenido de aceite, la concentración de metales pesados, los sólidos suspendidos, el pH, el estándar de reutilización objetivo, la distribución del sitio, el programa de operación y los requisitos de eliminación de los residuos de sal.
Indíquenos su fuente de agua, la capacidad necesaria, la calidad de agua deseada y la aplicación. Nuestro equipo le ayudará a recomendar una solución de tratamiento de agua adecuada.
Responderemos a su consulta en un plazo de 24 horas. Para solicitudes urgentes, contáctenos por WhatsApp/WeChat al +86 13361112895, o llame directamente al +86 13361112895.
